

 阿拉伯语
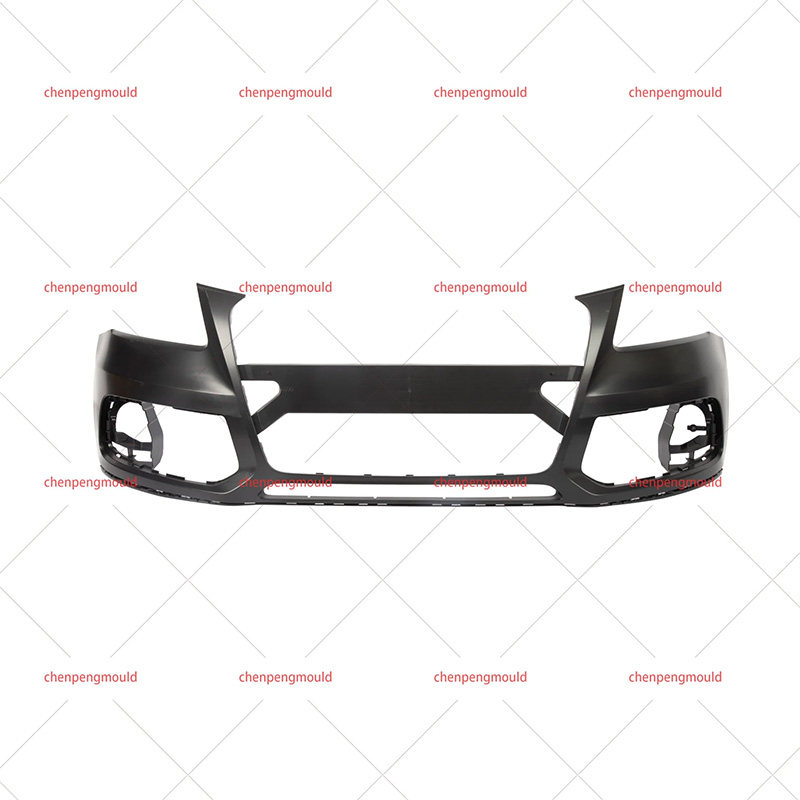
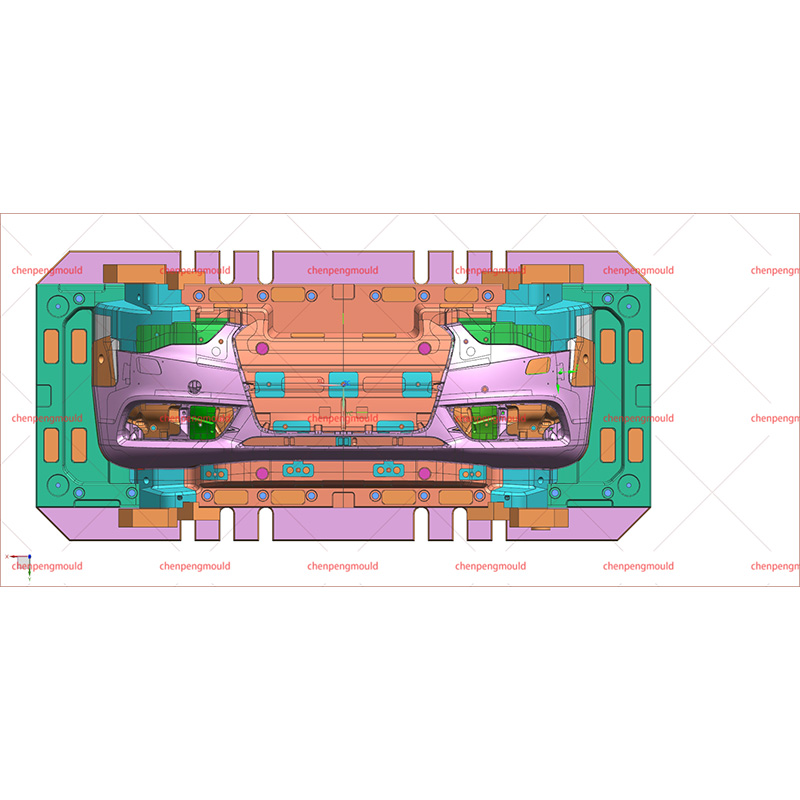
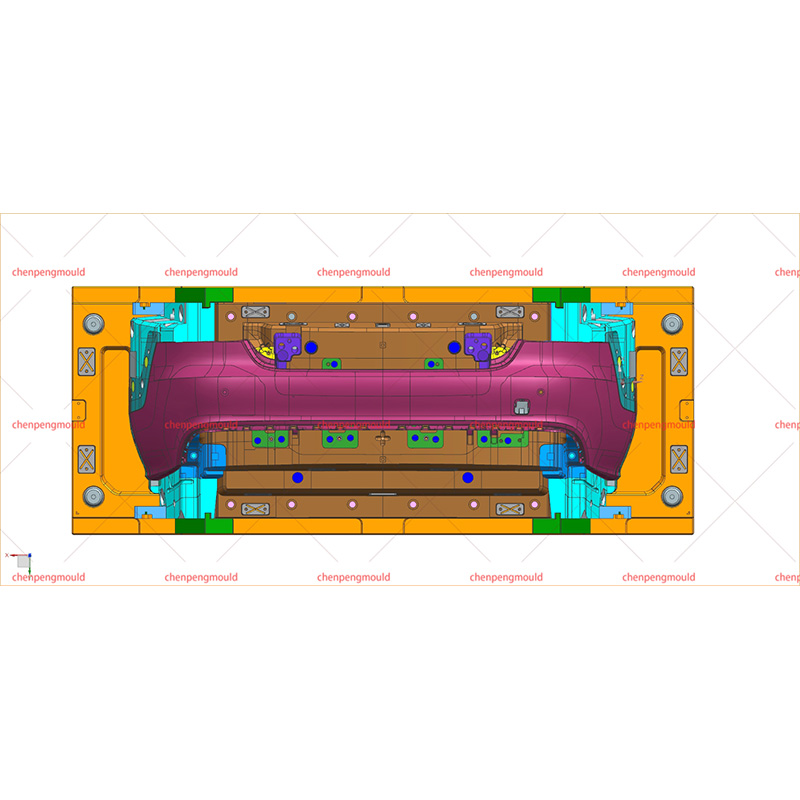
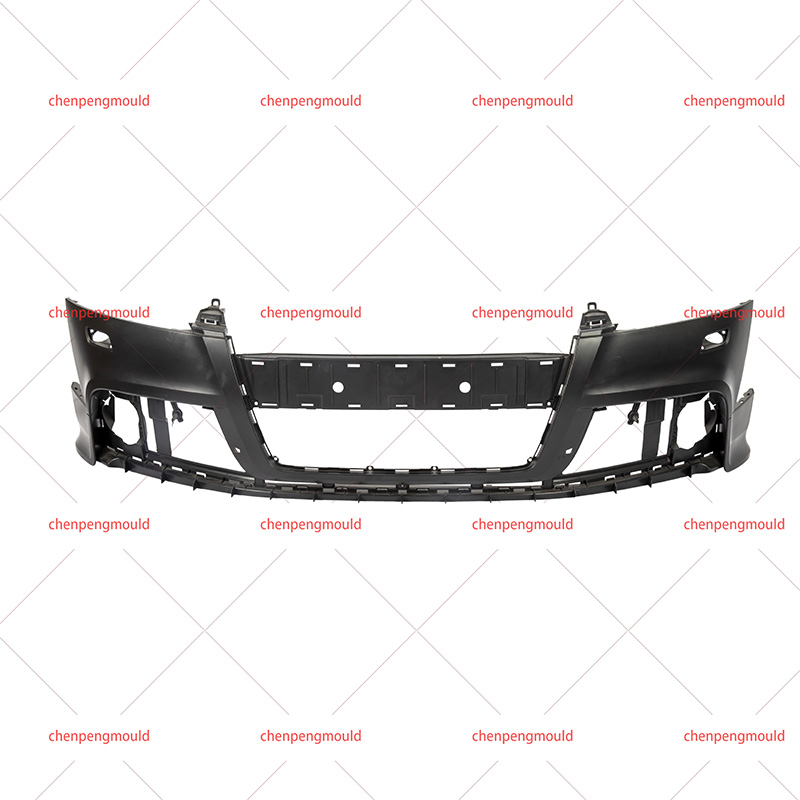
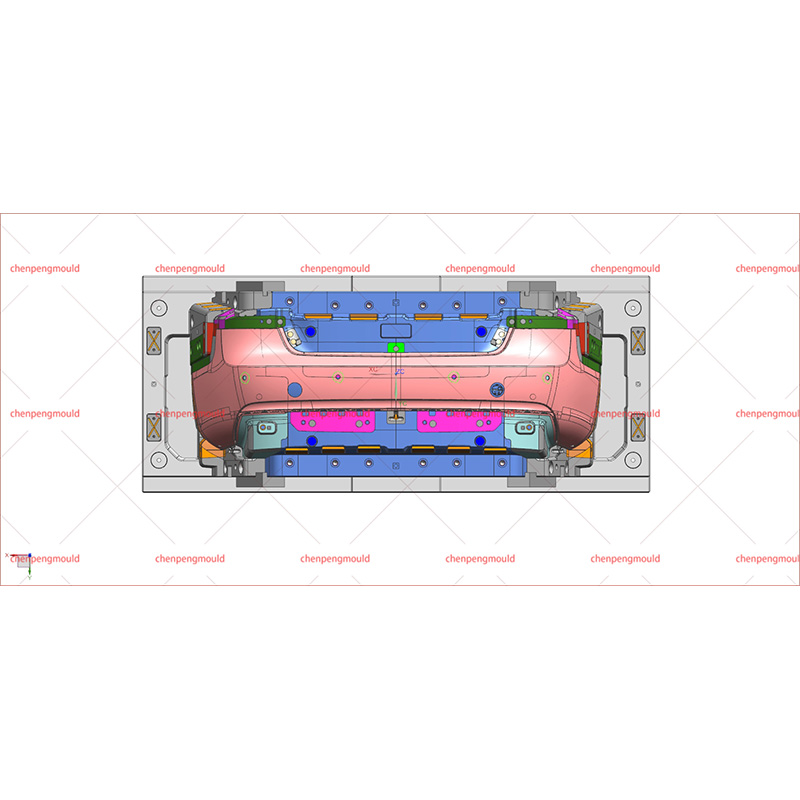
لم تعد مكونات السيارات مقتصرة على مادة بلاستيكية واحدة. يمكن الآن أن توجد الأسطح ناعمة الملمس، والأختام المتكاملة، ومجموعات الألوان الزخرفية، وأقسام تخميد الاهتزاز، والمناطق الهيكلية الصلبة داخل نفس المكون. هذا التطور يغير الطريقة التي يتعامل بها المهندسون مع أ قوالب حقن قطع غيار السيارات الاحترافية .
بدلاً من تصميم الأدوات حول راتينج واحد ومرحلة حقن واحدة، يحتاج المهندسون بشكل متزايد إلى التفكير في كيفية تفاعل مادتين أو أكثر أثناء عملية التشكيل. توفر تقنيات اللقطة المزدوجة والقولبة المفرطة طرقًا عملية لإنشاء هذه المكونات المتكاملة، ولكنها تقدم أيضًا العديد من تحديات الأدوات.
يمكن للبلاستيك الصلب والمواد الناعمة مشاركة جزء واحد
تجمع العديد من مكونات السيارات متعددة المواد بين البلاستيك الهندسي الصلب والمطاط الصناعي الأكثر ليونة. يمكن استخدام مجموعات PC/ABS، وABS، وPP، وTPE، وTPU، والمواد ذات الصلة وفقًا للخصائص الميكانيكية واللمسية المطلوبة.
- الركيزة الصلبة: يوفر الدعم الهيكلي والاستقرار الأبعاد.
- الإفراط في العفن الناعم: يضيف قبضة أو توسيد أو ختم أو ميزات اللمس.
- الطبقة الزخرفية: ينشئ ألوانًا متباينة أو تأثيرات مرئية محلية.
- الواجهة الوظيفية: يسمح للأختام أو مناطق التخميد أو الأقسام الواقية بأن تصبح جزءًا من المكون المصبوب.
يمكن للقولبة ثنائية اللقطة أن تنتج مادتين أو لونين ضمن دورة قولبة منسقة. تعد تكوينات اللوحة الدوارة والخلفية الأساسية والنقل من بين أساليب الأدوات المستخدمة في هذه التطبيقات.

الطلقة الثانية تغير معادلة القالب
تحتاج أدوات الحقن التقليدية فقط إلى مراعاة الشكل الهندسي وسلوك المعالجة للبلاستيك الأولي. تحتوي الأدوات متعددة المواد على مكون مصبوب آخر موجود بالفعل داخل التجويف أثناء مرحلة الحقن التالية.
هذا يغير العديد من أولويات التصميم. يجب أن تتدفق المادة الثانية حول أو فوق ركيزة اللقطة الأولى دون إزاحتها أو تشويهها أو إتلافها. تحتاج الأدوات أيضًا إلى تحديد موضع موثوق به بحيث تصل المادة الثانية إلى المنطقة المقصودة بدقة.
تتطلب بعض تصميمات الأدوات ذات اللقطة المزدوجة محاذاة في حدود ±0.02 مم تقريبًا بين موضعي القالب، خاصة حول حدود المواد المرئية والواجهات المهمة.
يصبح توافق المواد جزءًا من تصميم القالب
A قوالب حقن قطع غيار السيارات الاحترافية لا يمكن التعويض عن مجموعة مواد غير مناسبة. يجب أن يؤخذ سلوك الترابط في الاعتبار جنبًا إلى جنب مع هندسة التجويف ومعلمات الحقن.
- الالتصاق الكيميائي بين البوليمرين
- الهندسة الميكانيكية المتشابكة
- معدلات انكماش مختلفة
- معالجة الاختلافات في درجات الحرارة
- سمك مفرط
- التحميل الحراري والميكانيكي المتوقع
تشتمل التركيبات الشائعة المكونة من مادتين على ABS مع TPE وPC/ABS مع مواد مطاطية، ولكن يجب تقييم التوافق لدرجات الراتنج الفعلية بدلاً من افتراضها من أسماء المواد وحدها.
تحتاج مناطق الإغلاق إلى اهتمام إضافي
يعد فصل المواد مصدر قلق رئيسي آخر. يمكن لمرحلة الحقن الثانية أن تخلق وميضًا حول الحدود بين الركيزة والقالب الزائد، خاصة تحت ضغط الحقن العالي.
تساعد أسطح الإغلاق الدقيقة في التحكم في هذه الواجهة. توصي بعض إرشادات الأدوات بحواف مانعة للتسرب وزوايا إغلاق تبلغ 2 إلى 3 درجات تقريبًا، بينما قد تتطلب الأبعاد الحرجة حول الواجهة تفاوتات تبلغ حوالي ±0.05 مم اعتمادًا على المكون والعملية.
وينطبق هذا بشكل خاص على أزرار السيارات ولوحات التحكم والمقابض والأختام ومكونات القطع حيث قد تصبح حدود المواد المرئية جزءًا من تصميم المنتج.
لم يعد موضع البوابة قرارًا أحادي المادة
يصبح وضع البوابة أكثر تعقيدًا لأنه يتعين على المهندسين حماية الركيزة الأولى أثناء ملء قسم اللقطة الثانية. يمكن أن يؤدي الضغط المحلي المفرط إلى تشويه الأضلاع أو الجدران الرقيقة التي تم تشكيلها بالفعل.
- بوابة الطلقة الأولى: يحتاج إلى توفير حشوة مستقرة للركيزة وانكماش يمكن التنبؤ به.
- بوابة الطلقة الثانية: ينبغي توزيع المواد دون الضغط على ميزات الركيزة الضعيفة.
- موقف خط اللحام: يحتاج إلى دراسة حول المناطق المرئية أو المهمة ميكانيكيًا.
- توازن العداء: يساعد في الحفاظ على التعبئة المتسقة عبر مناطق المواد المتعددة.
تحدد المراجع الفنية الخاصة بالأدوات ثنائية الطلقة موضع البوابة على وجه التحديد كعامل في منع تشوه مكون اللقطة الأولى أثناء مرحلة الحقن الثانية.
يجب أن يتعامل التبريد مع مادتين مختلفتين
يمكن أن تتطلب البوليمرات المختلفة درجات حرارة معالجة وظروف تبريد مختلفة. وبالتالي فإن القالب المصمم لإنتاج مواد متعددة يحتاج إلى استراتيجية حرارية تمنع انتقال الحرارة المفرط من مرحلة صب إلى أخرى.
قد تشتمل أدوات 2K المعقدة على مناطق تبريد منفصلة، وهياكل عزل حراري، وترتيبات مخصصة للتشغيل الساخن. تقوم بعض تكوينات الأدوات أيضًا بفصل مناطق الراتينج الهندسي ذات درجة الحرارة المرتفعة عن مناطق المطاط الصناعي ذات درجة الحرارة المنخفضة.
تتطلب وظائف الأجزاء الجديدة بنية قالب جديدة
يؤدي صب المواد المتعددة إلى تغيير وظيفة الأجزاء البلاستيكية للسيارات. بدلاً من إرفاق ختم مطاطي، أو قبضة ناعمة، أو قسم زخرفي، أو مكون تخميد بعد القولبة، يمكن للمصممين دمج هذه الميزات مباشرة في المكون.
يمكن أن يؤدي هذا التكامل إلى تقليل عدد المكونات المنفصلة مع إنشاء متطلبات جديدة لهندسة التجويف ودقة الفهرسة وترابط المواد والطرد والتحكم في الفلاش. تشتمل تطبيقات السيارات بالفعل على مكونات تجمع بين الركائز الصلبة مع مواد ناعمة الملمس أو مواد مانعة للتسرب.
ما الذي يجب على المهندسين مراجعته قبل الأدوات؟
- توافق المواد وطريقة الترابط
- انكماش الجرعة الأولى قبل الحقنة الثانية
- موقع واجهة المواد
- دقة تحديد المواقع الدوارة أو النقل
- هندسة الإغلاق والتحكم في الفلاش
- تكوين البوابة والعداء
- فصل التبريد بين المواد
- تسلسل الطرد والاحتفاظ بالركيزة
تصميم قوالب السيارات يتجه نحو الأجزاء المتكاملة
مكونات السيارات متعددة المواد تدفع قوالب حقن قطع غيار السيارات الاحترافية يتجاوز الأدوات التقليدية ذات الراتنج الفردي. يجب الآن اعتبار توافق المواد، ودقة الواجهة، والانكماش، والإدارة الحرارية، وضغط الدفعة الثانية، بمثابة عوامل تصميم متصلة.
والنتيجة هي فلسفة مختلفة للأدوات: فبدلاً من التعامل مع جزء بلاستيكي، وختم، ومنطقة ناعمة الملمس، وقسم زخرفي كمنتجات منفصلة، يمكن للمهندسين تصميمها كمكون واحد متكامل. يمنح هذا التحول مصممي السيارات مزيدًا من الحرية بينما يجعل القالب نفسه جزءًا أكثر تعقيدًا من عملية هندسة المنتج.
 +86-18357617666